

Perkenalan
Dengan pesatnya perkembangan industri kelistrikan, berbagai perangkat tenaga seperti pemutus arus tegangan tinggi dan rendah, pemisah, kontaktor, relay, dll yang mengontrol transmisi dan distribusi tenaga juga telah banyak dikembangkan.Kontak Listrik Khususbertanggung jawab untuk menghubungkan, memutuskan dan mentransmisikan arus pada peralatan listrik dan elektronik. Mereka adalah aktuator utama aksi saklar listrik, sehingga kontak listrik disebut “bagian jantung”. Resistansi kontak kontak listrik paku keling merupakan parameter penting untuk mengukur kinerja paku keling. Salah satu kriteria utama kegagalan kontak listrik adalah resistansi kontak melebihi nilai yang ditentukan. Faktor utama yang mempengaruhi resistansi kontak kontak listrik keling antara lain kekasaran permukaan kerja keling, benda asing pada permukaan kerja, adhesi tembaga pada permukaan kerja, dll. Faktor-faktor yang mempengaruhi ini erat kaitannya dengan proses pemolesan pasca pemrosesan. Oleh karena itu, penelitian ini menganalisis pengaruh dua proses pemolesan pasca pemrosesan terhadap resistansi kontak kontak listrik bidang dan bola selama produksi kontak listrik, dan membahas hubungan antara kedua proses pemolesan dan resistansi kontak.
Analisis proses pemolesan
Proses penggilingan dan pemolesan jarum baja menggunakan jarum baja danKontak Listrikprodusen untuk melakukan penggilingan menyeluruh dan multi-sudut untuk mencapai efek penghilangan karat yang cepat, penghilangan duri, lapisan oksida dan benda asing yang disinter. Dan proses pemolesan jarum baja tidak merusak permukaan benda kerja, tidak mempengaruhi keakuratan dimensi benda kerja, serta membuat paku keling langsung cerah dan rapi.
Proses penggilingan dan pemolesan bola menggunakan manik-manik pemoles dan kontak paku keling untuk penggilingan multi-sudut untuk dengan cepat menghilangkan benda asing di permukaan, lapisan oksida dan tanda sintering, dll., yang secara efektif dapat mengatasi masalah tumpang tindih benda kerja dan penggilingan tidak rata yang terjadi pada penggilingan. dan mesin pemoles selama bekerja. Proses ini juga tidak merusak permukaan keling dan tidak mempengaruhi keakuratan dimensi. Buat permukaan paku keling lebih halus.
Kinerja kontak listrik dari kontak listrik keling ketika dimasukkan ke dalam produksi terutama bergantung pada keadaan permukaan kerjanya, dan keadaan permukaannya bergantung pada proses pemolesan pasca-pemrosesan dari kontak listrik keling. Proses pemolesan pasca pemrosesan berhubungan langsung dengan kekasaran dan kebersihan permukaan kontak, yang sangat berkaitan dengan stabilitas resistansi resistansi kontak. Oleh karena itu, sangat penting untuk mempelajari pengaruh proses pemolesan pasca pemrosesan kontak listrik keling terhadap resistansi kontak.
Agar dapat memahami lebih jauh pengaruh proses pemolesan pasca pengolahan terhadap resistansi kontak Kontak ListrikPoin PerakPengujian ini mengamati dan mencatat 4 kelompok sampel, dua kelompok paku keling datar dan dua kelompok paku keling bola. Tujuannya adalah untuk membandingkan resistansi kontak dan kekasaran permukaan sampel datar dan bola yang diberi proses pemolesan berbeda, dan untuk mengeksplorasi pengaruh proses pemolesan terhadap resistansi kontak kontak listrik paku keling datar dan bola.
Bahan dan metode pengujian
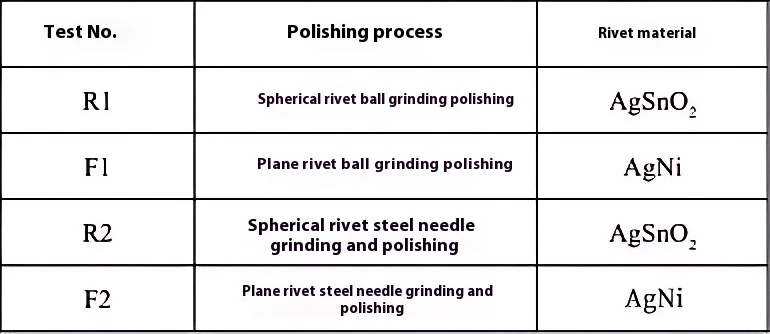
Kawat AgSnO2 dan kawat tembaga diolah menjadi paku keling komposit bulat dengan dimensi R6×1,85 (0.6) + 3×2,5, dan kawat AgNi dan kawat tembaga diolah menjadi paku keling komposit datar dengan dimensi F6 ×1,85 (0,6) + 3×1,6. Empat kumpulan paku keling diuji, satu kumpulan permukaan bulat dan datar dari dua kumpulan paku keling digiling dan dipoles, dan satu kumpulan permukaan bulat dan datar dari dua kumpulan paku keling dipoles dengan jarum baja. Mereka diberi nomor R1, F1, R2, dan F2, dan diproses menurut proses pemolesan yang berbeda. Proses pemolesan setiap nomor batch ditunjukkan pada Tabel 1. Kekasaran permukaan kerja kontak keling diukur menggunakan Keyence 400X; pengukuran simulasi resistansi kontak pada kontak keling dari berbagai proses dilakukan menggunakan penganalisis uji resistansi kontak bahan kontak CRS-4000. Prinsip peralatan ini adalah tekanan tertentu diterapkan pada dua kontak, dan data nilai resistansi diperoleh melalui arus dan tegangan tetap. Prinsipnya ditunjukkan pada Gambar 1. Kondisi pengujian adalah: tegangan uji 1000 mV, arus uji 100 mA, tekanan kontak 200 g.

Hasil dan diskusi
Analisis morfologi permukaan
Gambar 2 menunjukkan tampilan Lapisan PerakKontak Listrik, dimana (a) adalah bidang poles giling bola F1, (b) adalah permukaan bola poles giling bola R1, (c) adalah bidang poles jarum baja F2, dan (d) adalah permukaan bola poles jarum baja R2 . Kemunculan kontak bidang dan paku keling bola di bawah dua proses pemolesan diamati di bawah mikroskop optik. Terlihat jelas bahwa bidang poles ball mill dan permukaan bola mempunyai tampilan matte, sedangkan permukaan poles jarum baja memiliki permukaan bopeng, namun warnanya lebih cerah.

Gambar 3 menunjukkan morfologi permukaan kontak, di mana (a) adalah bidang poles yang digiling bola F1, (b) adalah permukaan bola poles yang digiling bola R1, (c) adalah bidang poles jarum baja F2, dan (d ) adalah permukaan bola yang dipoles jarum baja R2. Morfologi permukaan kontak kedua proses diamati oleh Keyence 400X. Dari (a) dan (b) terlihat bahwa tidak terdapat serbuk tembaga dan benda asing yang terlihat jelas pada permukaan ball mill, sedangkan (c) dan (d) terlihat terdapat sedikit sisa serbuk tembaga pada permukaan ball mill. permukaan yang dipoles jarum baja. Dengan membandingkan penampakannya, terlihat bahwa permukaan proses pemolesan ball mill relatif halus. Dari (a) dan (c), terlihat bahwa pemolesan jarum baja mempunyai pengaruh yang lebih besar terhadap morfologi paku keling datar dan bola. Permukaan datar memiliki lebih banyak lubang dan tampak lebih kasar.

Gambar 4 adalah mikroskop elektron pemindaian kontak, di mana (a) adalah bidang poles yang digiling bola F1, (b) adalah permukaan bola poles yang digiling bola R1, (c) adalah bidang poles jarum baja F2, dan ( d) adalah permukaan bola yang dipoles jarum baja R2. Melalui pemindaian mikroskop elektron, sampel yang menjalani dua proses pemolesan dipindai untuk mencari benda asing dan dibandingkan serta dianalisis. Ditemukan bahwa morfologi permukaan setelah pemolesan dengan kedua proses tersebut serupa, tidak ada benda asing yang terlihat jelas, dan efek pemolesan serupa.

Morfologi permukaan kerja paku keling datar dan bulat pada dua proses pemolesan diamati dari makro hingga mikro. Analisis menemukan bahwa permukaan kerja kontak paku keling pada proses pemolesan ball mill lebih halus dibandingkan dengan proses pemolesan jarum baja, dan pengaruh pemolesan jarum baja terhadap morfologi paku keling datar lebih besar dibandingkan dengan paku keling bulat. dan permukaannya relatif kasar.
Analisis kekasaran
Hasil uji kekasaran keempat batch sampel ditunjukkan pada Tabel 2, dan nilai pengukuran kekasaran diplot dalam grafik seperti pada Gambar 5.


Seperti dapat dilihat dari Tabel 2, sepuluh paku keling diukur untuk setiap proses. Kekasaran paku keling pada proses pemolesan jarum baja F2 jauh lebih besar dibandingkan dengan proses pemolesan penggilingan bola F1, dan kekasaran paku keling pada proses pemolesan jarum baja R2 sedikit lebih besar dibandingkan dengan proses pemolesan penggilingan bola R1. , menunjukkan bahwa kedua proses pemolesan tersebut memiliki pengaruh yang kecil terhadap kekasaran paku keling material AgSnO2 berbentuk bola. Terlihat jelas dari kurva F1 dan F2 pada Gambar 5 bahwa kekasaran F2 kira-kira dua kali lipat dari F1, sehingga kedua proses pemolesan tersebut mempunyai pengaruh yang lebih besar terhadap kekasaran paku keling material AgNi planar.
Analisis resistensi kontak
Hasil uji resistansi kontak keempat batch sampel ditunjukkan pada Tabel 3, dan nilai pengukuran resistansi kontak diplot seperti pada Gambar 6.


Dari nilai rata-rata data pada Tabel 3 terlihat bahwa tahanan kontak paku keling pada proses pemolesan jarum baja F2 jauh lebih besar dibandingkan pada proses pemolesan ball milling F1, hal ini menunjukkan bahwa kedua proses pemolesan tersebut mempunyai hubungan yang sama. dampak yang lebih besar pada ketahanan kontak paku keling material AgNi planar. Resistansi kontak paku keling di bawah proses pemolesan jarum baja R2 sedikit lebih besar dibandingkan dengan proses pemolesan penggilingan bola R1, menunjukkan bahwa kedua proses pemolesan tersebut memiliki dampak yang kecil pada resistansi kontak paku keling bahan AgSnO2 berbentuk bola. Resistansi kontak paku keling dengan permukaan bola pemoles ball milling R1 paling kecil, dengan nilai rata-rata 0,29 mΩ dan nilai maksimum 0,34 mΩ. Resistansi kontak bidang pemolesan jarum baja F2 adalah yang terbesar, dengan nilai rata-rata 0,69 mΩ dan nilai maksimum 0,81 mΩ.
Dari kurva F1 dan F2 pada Gambar 6 terlihat jelas bahwa rata-rata resistansi kontak F2 adalah 0,69 mΩ, yaitu sekitar dua kali resistansi kontak F1, sehingga kedua proses pemolesan memiliki nilai yang lebih besar. berdampak pada resistansi kontak keling material AgNi planar. Berdasarkan perbandingan antara Gambar 5 dan Gambar 6, ditemukan bahwa kurva tersebut mirip dengan hasil kekasaran, yang juga menunjukkan bahwa resistansi kontak berhubungan erat dengan kekasaran. Semakin besar kekasarannya maka semakin besar pula resistansi kontaknya, yang berhubungan dengan bidang kontak pada saat Kontaktor Listrik Kontak Perak bersentuhan.
Hasil dan diskusi
Proses pemolesan menggunakan dua proses yaitu penggilingan jarum baja dan penggilingan bola. Warna paku keling hasil penggilingan bola matte, sedangkan warna paku keling hasil penggilingan jarum baja lebih cerah, namun permukaannya kasar; penghilangan benda asing di permukaan pada kedua proses tersebut relatif bersih; kekasaran paku keling bulat dan datar kedua material dengan cara ball milling lebih rendah dibandingkan dengan proses penggilingan jarum baja, namun proses pemolesan memiliki pengaruh yang lebih kecil terhadap kekasaran paku keling material AgSnO2 berbentuk bola dan pengaruh yang lebih besar terhadap kekasaran paku keling bulat. paku keling bahan AgNi datar; ketahanan kontak paku keling bulat dan datar kedua bahan dengan penggilingan bola lebih baik daripada penggilingan jarum baja, tetapi proses pemolesan memiliki efek yang lebih kecil pada ketahanan kontak paku keling bahan AgSnO2 bulat dan efek yang lebih besar pada ketahanan kontak dari paku keling bulat bahan AgSnO2 paku keling bahan AgNi datar. Hal ini terutama terkait dengan pengaruh proses pemolesan terhadap kekasaran permukaan dan bidang kontak listrik.

Produk Kami
Kontaktor Listrik KamiKontak Perakadalah produk unggulan di bidang koneksi. Mereka dibuat dengan hati-hati dari bahan berkualitas tinggi dan tahan lama serta dapat diandalkan. Desain kontak perak yang unik memberikan konduktivitas yang sangat baik dan kinerja yang sangat baik dalam sambungan listrik, membuatnya sangat cocok untuk peralatan elektronik presisi dan mesin industri besar. Desain ukurannya yang presisi memastikan pemasangan yang mudah dan kokoh, serta dapat dengan mudah mengatasi berbagai persyaratan koneksi yang rumit. Konduktivitas tinggi dari kontak perak secara efektif mengurangi resistensi, mengurangi kehilangan energi, dan sangat meningkatkan efisiensi pengoperasian peralatan. Dan setelah pemeriksaan kualitas yang ketat, kualitasnya stabil dan dapat diandalkan, masa pakainya lama, dan Anda dapat menghemat biaya perawatan. Memilih paku keling kontak perak kami berarti memilih solusi koneksi berkualitas tinggi dan berkinerja tinggi untuk membuat peralatan Anda bekerja lebih stabil dan efisien.
