

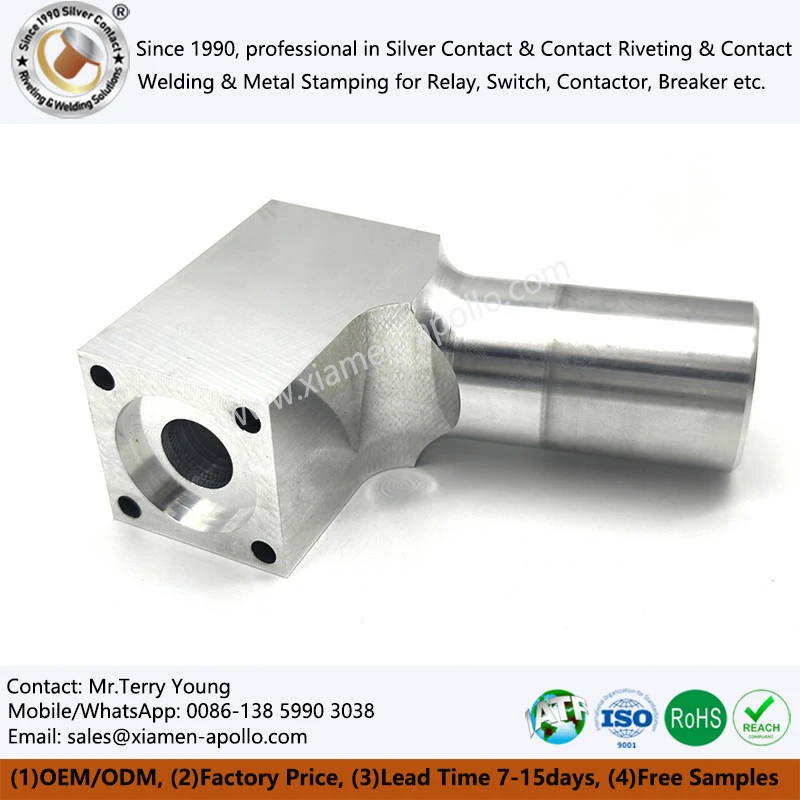
Dalam manufaktur modern, paduan aluminium banyak digunakan dalam industri otomotif, dirgantara, elektronik, dan peralatan otomasi karena keunggulannya seperti kepadatan rendah, kekuatan spesifik tinggi, konduktivitas termal yang baik, dan kemudahan pembentukan. Khususnya pada komponen struktural ringan untuk kendaraan energi baru, suku cadang aluminium milling CNC banyak digunakan, sering kali dilengkapi lubang berulir padat untuk perakitan, penyambungan, dan integrasi fungsional. Namun, titik leleh yang rendah (kira-kira 660 derajat ) dan plastisitas paduan aluminium yang tinggi membuatnya sangat rentan terhadap masalah kualitas seperti alat lengket, tepian yang terbentuk, dan cacat gigi selama pemesinan ulir, yang sangat memengaruhi akurasi perakitan dan keandalan produk. Di antara masalah-masalah ini, pemilihan dan penerapan tap, sebagai alat pembentuk ulir internal yang paling umum digunakan, secara langsung menentukan keberhasilan atau kegagalan proses pemesinan.
Tantangan Utama dalam Menyadap Paduan Aluminium:-Kesulitan Menghilangkan Tepian dan Pelepasan Chip
Selama proses pemotongan paduan aluminium, karena suhu dan tekanan tinggi yang terlokalisasi, serpihan mudah melunak dan menempel pada tepi tajam atau sisi gigi keran, sehingga membentuk-tepi yang kokoh. Tepian yang terbentuk ini tidak hanya merusak integritas permukaan benang, menyebabkan "sisik ikan-seperti duri" atau sebagian bagian yang hilang pada profil gigi, namun juga terlepas secara berkala selama pemotongan berikutnya, mempercepat keausan pahat, dan bahkan menyebabkan terkelupas. Pada saat yang sama, keping paduan aluminium berbentuk-seperti pita atau flokulan, sehingga sulit dipatahkan. Dalam penyadapan lubang buta, mereka dengan mudah menyumbat seruling chip, yang menyebabkan kerusakan keran.
Akar penyebab masalah ini terletak pada ketidaksesuaian antara sifat material dan parameter proses. Geometri keran yang tidak tepat, lapisan yang hilang, kecepatan pemotongan yang terlalu tinggi, atau pelumasan yang tidak mencukupi semuanya memperburuk fenomena lengket. Oleh karena itu, untuk lubang berulir pada bagian aluminium mesin CNC, kesalahan umum harus dihindari secara sistematis dari tiga aspek: desain pahat, parameter proses, dan tindakan tambahan.
Tabu Khas dalam Pemilihan dan Aplikasi Tap
Tabu 1: Menggunakan Keran Baja-Tujuan Umum untuk Pemesinan Paduan Aluminium
Keran baja berkecepatan tinggi-biasa memiliki kekerasan rendah dan koefisien gesekan tinggi, sehingga rentan terhadap pengelasan dingin dan adhesi pada paduan aluminium. Pendekatan yang benar adalah dengan memilih keran yang dirancang khusus untuk logam non-ferrous, seperti kobalt poles yang mengandung baja kecepatan tinggi (M35) atau keran karbida, dan sebaiknya menggunakan pelapis dengan koefisien gesek rendah seperti TiN atau TiCN untuk mengurangi daya rekat.
Tabu 2: Mengabaikan Arah Seruling Heliks dan Persyaratan Pelepasan Chip
Saat mengerjakan lubang buta pada bagian mesin aluminium,-keran seruling heliks kanan (yaitu, "keran pelepas chip heliks") harus digunakan untuk memastikan chip dikeluarkan ke atas sepanjang arah heliks; seruling lurus atau-keran heliks tangan kiri lebih disukai untuk lubang tembus. Konfigurasi seruling yang salah akan menyebabkan penumpukan chip, peningkatan torsi secara tiba-tiba, dan pada akhirnya kerusakan tap.
Tabu 3: Pengaturan Parameter Pemotongan yang Tidak Benar
While high-speed tapping can improve efficiency, excessively high linear speeds (>30 m/mnt) akan meningkatkan suhu pemotongan secara signifikan dan menyebabkan penumpukan-tepian. Disarankan untuk menggunakan strategi kecepatan rendah hingga sedang (15–25 m/mnt), pengumpanan tinggi (pencocokan nada), ditambah dengan pendinginan yang memadai. Perlu dicatat bahwa beberapa operator secara keliru percaya bahwa "pemotongan kering lebih efisien", padahal hal ini sebenarnya meningkatkan risiko keran lengket.
Tabu 4: Mengabaikan Ukuran Lubang Bawah dan Kualitas Permukaan
Penyimpangan pada diameter lubang bawah berulir melebihi ±0,05 mm, atau dinding lubang kasar dengan gerinda, akan menghasilkan gaya yang tidak merata pada keran, sehingga menyebabkan pembebanan-di luar pusat dan putusnya benang. Bor majemuk atau alat untuk membesarkan lubang presisi harus digunakan untuk memastikan dimensi lubang bawah yang akurat dan permukaan yang halus.
Tabu 5: Penyadapan Paksa atau Kurangnya Kontrol Sinkron
Saat mengetuk pada peralatan CNC, jika kecepatan spindel dan pengumpanan sumbu Z-tidak disinkronkan (mode ketukan non-kaku), hal ini dapat dengan mudah menyebabkan kesalahan nada atau gangguan ketukan. Untuk pemesinan presisi aluminium, penting untuk mengaktifkan fungsi penyadapan sinkron (penyadapan kaku) dengan umpan balik encoder spindel.

Rekomendasi Optimasi Proses
Untuk meningkatkan kualitas benang dan masa pakai alat, langkah-langkah berikut dapat diambil:
- Gunakan keran ekstrusi (sadap tanpa chip) daripada keran potong. Ini cocok untuk paduan aluminium dengan plastisitas yang baik (seperti 6061 dan 7075), sehingga menghasilkan benang berkekuatan lebih tinggi tanpa masalah pelepasan chip.
- Gunakan emulsi tekanan ekstrim yang larut dalam minyak atau air dari paduan aluminium untuk meningkatkan pelumasan dan pendinginan.
- Untuk lubang buta yang dalam, gunakan siklus penyadapan + pelepasan chip yang tersegmentasi untuk menghindari penyumbatan chip.
- Periksa secara teratur kondisi keausan keran. Segera ganti jika aluminium menempel pada sisi gigi atau keran terkelupas.
Pemikiran Sistemik untuk-Manufaktur Berkualitas Tinggi
Seiring dengan meningkatnya proporsi-komponen aluminium yang dibuat khusus pada-peralatan kelas atas, persyaratan keandalan untuk sambungan berulir menjadi semakin ketat. Perusahaan perlu menetapkan prosedur operasi standar mulai dari identifikasi material, pemilihan alat, verifikasi parameter hingga pemantauan proses. Misalnya, pada komponen penting seperti rumah kontrol elektronik otomotif dan tempat baterai, satu lubang ulir yang gagal dapat menyebabkan seluruh bagian terkelupas. Oleh karena itu, insinyur proses harus memahami secara mendalam mekanisme interaksi antara bahan, peralatan, dan perlengkapan untuk menghindari jebakan empirisme.
Singkatnya, pengerjaan lubang berulir pada paduan aluminium lebih dari sekadar operasi "penguliran" sederhana; ini melibatkan teknologi komprehensif yang mencakup ilmu material, mekanika pemotongan, dan kontrol otomasi. Hanya dengan menghindari tabu aplikasi yang umum dan menggabungkan alat canggih dengan proses cerdas, konsistensi tinggi dan keandalan komponen aluminium mesin dapat dicapai sekaligus memastikan efisiensi.
Hubungi kami
Jika Anda mengalami masalah kualitas benang atau masa pakai alatBagian mesin aluminium CNC, silakan hubungi kami-kami akan memberi Anda analisis proses profesional dan dukungan solusi.
