

Performa relai, kapasitas angkut beban, dan umur operasional bergantung langsung pada integritas struktural dan mikrogeometri permukaan Terminal Kontak Perak yang Dikeling dengan Tembaga. Beroperasi dalam jaringan pintar, kendaraan listrik (EV/HVDC), dan infrastruktur otomasi industri, komponen bimetal ini mengelola pembuatan dan pemutusan sirkuit tegangan tinggi di bawah tekanan termal dan mekanis yang parah. Mencapai ketahanan kontak yang rendah (Kurang dari atau sama dengan 0,5 mΩ) dan ketahanan erosi busur yang tinggi memerlukan kontrol tingkat mikron yang ketat selama cold heading, riveting, dan penyelesaian tepi.
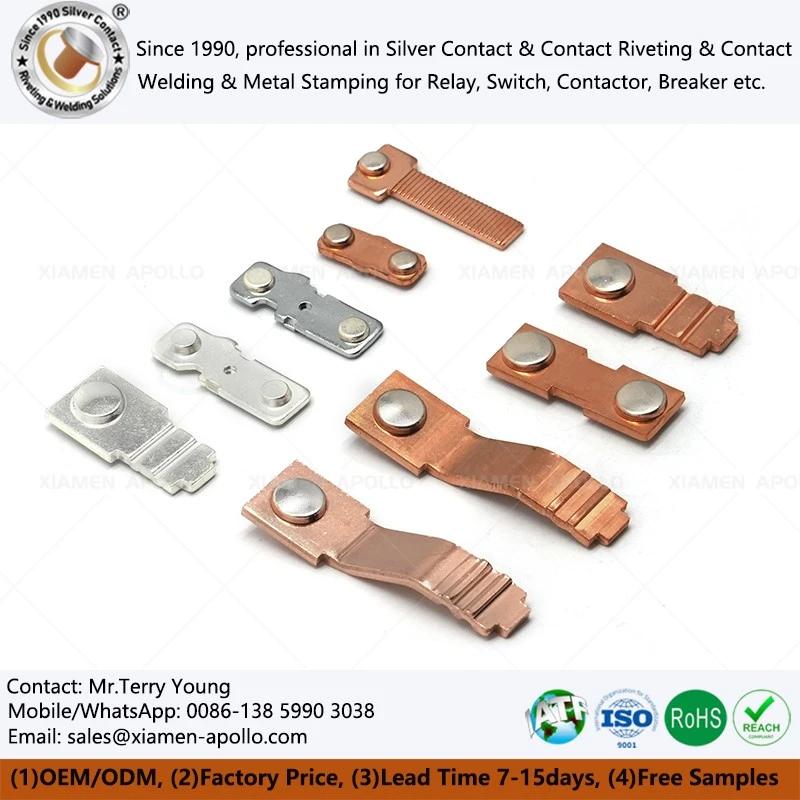
Mengapa Rakitan Tembaga Paku Kontak Perak Mendikte Keandalan Relai
Tindakan pemutusan aliran listrik bergantung sepenuhnya pada antarmuka antara substrat tembaga dan ujung kontak logam mulia. Terminal tembaga memberikan dukungan mekanis dan konduktivitas termal-listrik yang tinggi, sedangkan lapisan kontak berbahan dasar perak tahan terhadap busur api terus menerus dan mencegah oksidasi.
Cacat mikro pada Sub‑Rakitan Kontak Keling Listrik menyebabkan kegagalan lapangan yang sangat besar:
- Gerinda Tepi dan Sudut Tajam:Gerinda yang belum diproses menghasilkan konsentrasi medan listrik yang terlokalisasi. Selama peralihan tegangan tinggi, titik-titik ini memicu busur intensitas tinggi, yang mengakibatkan pengelasan kontak, erosi material, dan deformasi terminal.
- Resistensi Kontak Antarmuka Tinggi:Ko‑planaritas mekanis yang buruk dan kekasaran permukaan yang tinggi (Ra > 1,6 μm) membatasi area kontak pembawa arus sebenarnya, sehingga mempercepat pemanasan Joule, pelarian termal, dan oksidasi tembaga.
- Chamfering Non-Standar:Profil tepi yang tidak beraturan menyebabkan pengikatan mekanis, ketidaksejajaran, dan getaran mikro selama penggerak, sehingga mempercepat keausan mekanis dalam jutaan siklus peralihan.
Deburring tingkat mikron, chamfering terkontrol, dan pemolesan cermin wajib dilakukan untuk menghilangkan konsentrasi tegangan listrik dan memperpanjang ketahanan mekanis melebihi siklus 10⁷ berdasarkan kepatuhan IEC 60947.
Konsultasikan dengan Teknisi Listrik Kami Sekarang
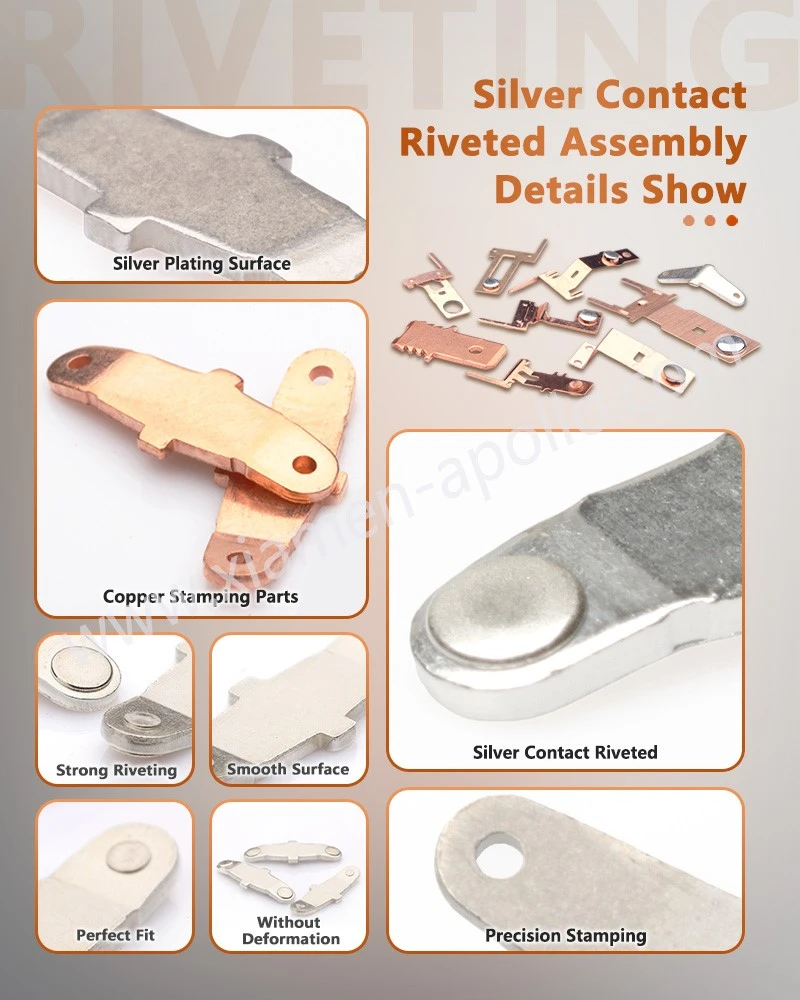
Proses Penyelesaian Mikro yang Berbeda untuk Bagian Stamping Paku Keling Bimetal Perak
Karena Rakitan Kontak Perak Paku Keling Pembawa Tembaga menggabungkan logam yang berbeda-ujung kontak logam mulia yang lembut dan paduan tembaga ulet-fabrikasi memerlukan finishing khusus material untuk mempertahankan kekuatan ikatan mekanis paku keling berkepala dingin.
Perbandingan Bahan dan Parameter Pemrosesan
| Lapisan Komponen | Pilihan Bahan Utama | Kekerasan Khas | Metode Pemrosesan Inti | Metrik Kualitas Utama |
|---|---|---|---|---|
| Terminal Tembaga | C1100, C2680, C5190 | 80–120 HV | Penyelesaian getaran sentrifugal & pemolesan elektrolitik | Tepi yang dihaluskan, Ra Kurang dari atau sama dengan 0,4 μm |
| Kontak Perak Murni | AgBaik, Ag99.9 | 45–70 HV | Pemolesan lembut secara kimia-mekanis & pembersihan ultrasonik | Nol goresan mikro, antarmuka bersih |
| Kontak Paduan Perak | AgSnO₂Dalam₂O₃, AgNi10, AgCdO | 90–150 HV | Pemesinan mikro laser berdenyut & etsa plasma | Peningkatan ketahanan terhadap erosi busur |
Perawatan Presisi Terminal Tembaga
Terminal tembaga (kuningan, tembaga bebas oksigen, perunggu fosfor) membentuk kerangka struktural konduktif. Stamping dan riveting menghasilkan gerinda yang ulet di sepanjang tepi geser.
Memanfaatkan media keramik dengan tingkat abrasi rendah pada finishing cakram sentrifugal menghilangkan gerinda tepi tanpa mengubah toleransi dimensi kritis (± 0,005 mm).
Pemolesan elektrolitik menghasilkan lapisan oksida pelindung pasif, meningkatkan ketahanan terhadap korosi sesuai dengan standar semprotan garam ASTM B117.
Penyempurnaan Kontak Perak dan Paduan Murni
Ujung perak murni memerlukan pemolesan mekanis-kimiawi yang lembut untuk menghaluskan permukaan mikroskopis tanpa mengurangi ketebalan lapisan perak minimum ( Lebih besar dari atau sama dengan 0,3 mm). Untuk relai industri tugas berat yang menggunakan paduan AgSnO₂ (seperti AgSnO₂In₂O₃ 88/12) atau AgNi10, ablasi laser non-kontak dan aktivasi permukaan plasma menghilangkan deformasi mekanis sekaligus mengoptimalkan antarmuka ikatan metalurgi.

Kontrol Kualitas Sistematis dan Verifikasi Proses Elemen Kontak Tembaga
Mengoptimalkan Suku Cadang Paku Keling Kontak Paduan Perak memerlukan kerangka keandalan terintegrasi yang mencakup analisis elemen hingga (FEA), inspeksi inline otomatis, dan pengujian laboratorium yang ketat.
- Simulasi dan Desain:Model FEA mensimulasikan kopling termal-listrik selama lonjakan arus tinggi, mengoptimalkan diameter rivet shank dan radius kontak mahkota untuk mengurangi kelelahan akibat tekanan mekanis.
- Visi Inline Otomatis:Sistem visi mesin resolusi tinggi memeriksa 100% hasil produksi, mendeteksi retakan mikro, offset posisi, dan anomali pelapisan sebelum pengemasan perakitan.
- Pengujian Merusak & Tidak Merusak:Batch menjalani pengujian kekuatan geser (Lebih besar dari atau sama dengan 150 MPa), pengukuran resistansi kontak dinamis, dan verifikasi kenaikan suhu berdasarkan protokol manajemen mutu IATF 16949.

Pertanyaan yang Sering Diajukan tentang Bagian Stamping Tembaga Paku Kontak Perak
Bagaimana kekuatan ikatan diverifikasi antara kontak perak dan terminal tembaga?
Kekuatan ikatan diverifikasi menggunakan perlengkapan uji dorong keluar dan geser destruktif. Berdasarkan standar kualitas internal, kekuatan geser minimum yang dapat diterima pada antarmuka paku keling adalah lebih besar dari atau sama dengan 150 MPa, sehingga memastikan sambungan tahan terhadap guncangan dan getaran mekanis yang parah tanpa delaminasi.
Berapa waktu tunggu standar untuk prototipe paku keling bimetal khusus?
Sampel prototipe standar yang menggunakan konfigurasi perkakas yang ada akan dikirim dalam waktu 7 hingga 10 hari kerja. Perkakas cetakan progresif khusus dan formulasi paduan khusus biasanya memerlukan 15 hingga 25 hari kerja, didukung oleh laporan pengujian bahan lengkap (MTR) dan dokumentasi kepatuhan RoHS/REACH.
Dapatkah fasilitas Anda menyediakan keterlacakan material secara penuh berdasarkan standar IATF 16949?
Ya. Setiap batch produksi Stamping Tembaga Dengan Kontak Perak Terpaku dapat ditelusuri sepenuhnya dari ingot bahan mentah (misalnya, perak halus bersertifikat dan katoda tembaga elektrolitik) melalui stamping, cold pos, dan pengemasan akhir, didukung dengan penomoran lot yang lengkap dan arsip inspeksi digital.
Hubungi kami
Siap untuk meningkatkan arsitektur relai Anda dengan komponen kelistrikan dengan keandalan tinggi? Silakan hubungi tim teknik kami untuk mendiskusikan persyaratan material khusus, meminta laporan pengujian material resmi, atau mengatur evaluasi sampelKontak Perak Terpaku dengan Terminal Tembaga.
