

Silver Soldering merupakan salah satu metode pengelasan yang memanfaatkan logam pengisi yang memiliki titik leleh lebih rendah dibandingkan logam yang dilas. Logam pengisi meleleh dan mengisi celah sambungan melalui aksi kapiler, mencapai sambungan melalui difusi antara logam pengisi dan logam dasar.
Karakteristik Mematri
Rakitan Ujung Kontak Perak Listrik Pengelasan halus, rata, dan estetis.
Selama pematrian, hanya logam pengisi yang meleleh, sedangkan logam dasar dipanaskan pada suhu yang relatif rendah, sehingga meminimalkan dampak terhadap struktur mikro dan sifat logam dasar.
Braving menghasilkan deformasi minimal pada hasil pengelasan, terutama dengan metode pemanasan integral seperti tungku mematri, dimana deformasi dapat dikurangi seminimal mungkin.
Ia dapat menggabungkan logam atau logam yang berbeda dan-nonlogam.
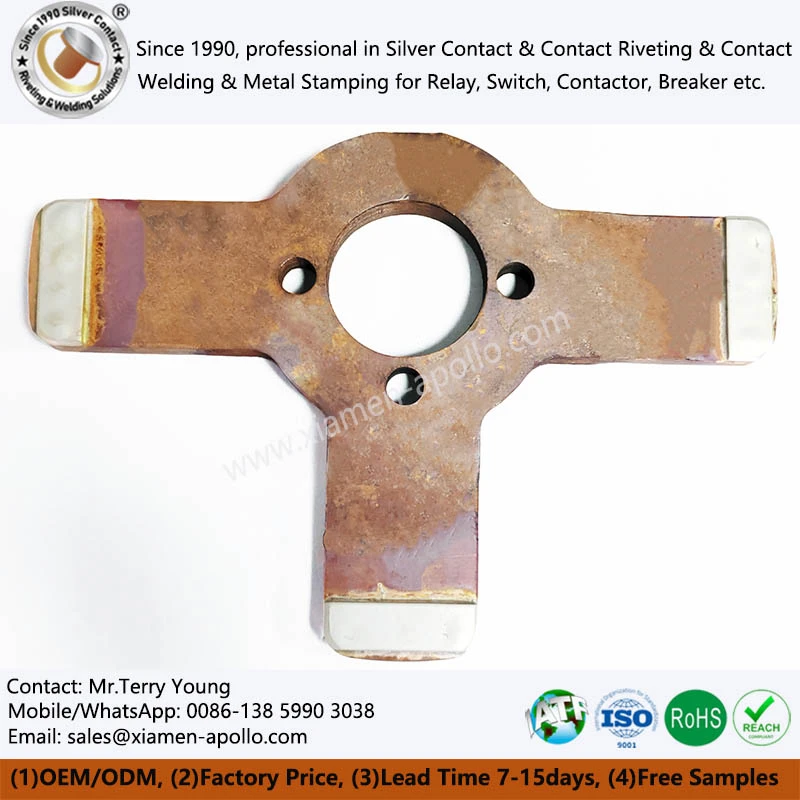
Pemilihan Logam Pengisi
Persyaratan Logam Pengisi
Temperatur leleh yang sesuai, umumnya beberapa puluh derajat lebih rendah dari titik leleh logam yang dibrazing.
Ini harus dapat secara efektif membasahi logam yang dibrazing pada suhu Silver Solder dan dengan mudah mengisi celah pada sambungan brazing.
Ini menunjukkan difusi silang-dengan logam mematri untuk menghasilkan sambungan yang kuat.
Ia memiliki komposisi yang stabil dan seragam, bebas dari unsur-unsur berbahaya bagi logam yang dilas.
Ini memenuhi persyaratan kinerja mekanis, fisik, dan kimia dari Kontak Tombol Pengelasan Perak dan Tembaga.
Selain itu, efisiensi ekonomi dari logam pengisi brazing harus dipertimbangkan; penggunaan logam langka dan berharga harus diminimalkan atau dihindari.
Proses Pematrian
Perawatan Permukaan Bagian Brazable:Persiapan Kontak Perak Pengelasan Butt Resistensi meliputi degreasing, penghilangan lapisan oksida, dan pengaplikasian pelapis pada permukaan. Pelapisan diterapkan untuk meningkatkan keterbasahan logam pengisi pada bahan dasar tertentu dan mencegah interaksi antara logam pengisi dan bahan dasar yang dapat berdampak negatif pada kualitas sambungan (misalnya, mencegah retak, mengurangi pembentukan senyawa getas pada antarmuka).
Perakitan dan Perbaikan:Selama mematri, terutama ketika logam pengisi mulai mengalir, Kontak Perak Pengelasan Titik Tembaga harus mempertahankan posisi yang dirancang dan memastikan jarak bebas yang diperlukan. Oleh karena itu, berbagai metode digunakan untuk memperbaiki bagian-bagian yang dapat dibrazable selama perakitan, seperti pemasangan yang rapat, pengelasan titik, dan penentuan posisi perlengkapan (lihat Gambar 3 untuk metode pemasangan sambungan yang umum).
Penempatan Logam Pengisi:Penempatan logam pengisi harus memastikan pemanasan seragam antara logam pengisi dan logam Solder Perak, dan memungkinkan logam pengisi mengalir ke dalam sambungan secara gravitasi sebanyak mungkin selama mematri. Arah celah aliran logam pengisi harus kondusif untuk menghilangkan gas atau fluks dari lapisan brazing.
Parameter Proses Pematrian:Parameter utama proses brazing adalah suhu brazing dan waktu penahanan. Suhu mematri harus ditentukan berdasarkan logam pengisi, biasanya sedikit di atas suhu likuidnya untuk memastikan logam mengisi celah. Waktu penahanan tergantung pada ukuran benda kerja dan intensitas interaksi antara logam pengisi dan logam dasar. Secara umum, semakin besar Brazing Perak ke Tembaga, semakin lemah interaksi antara logam pengisi dan logam dasar, dan seharusnya semakin lama waktu penahanannya.
Pasca-Pembersihan Pematrian:Terkadang, fluks digunakan untuk meningkatkan sifat mematri. Fungsi utama fluks adalah untuk menghilangkan lapisan oksida pada permukaan benda kerja dan logam pengisi, mencegah oksidasi lebih lanjut selama Silver Solder. Selain itu, fluks meningkatkan keterbasahan logam pengisi pada benda kerja. Namun, residu fluks dapat menimbulkan korosi pada sambungan brazing; oleh karena itu, sambungan harus dibersihkan secara menyeluruh setelah pengelasan. Metode pembersihan bervariasi tergantung pada jenis fluks yang digunakan.
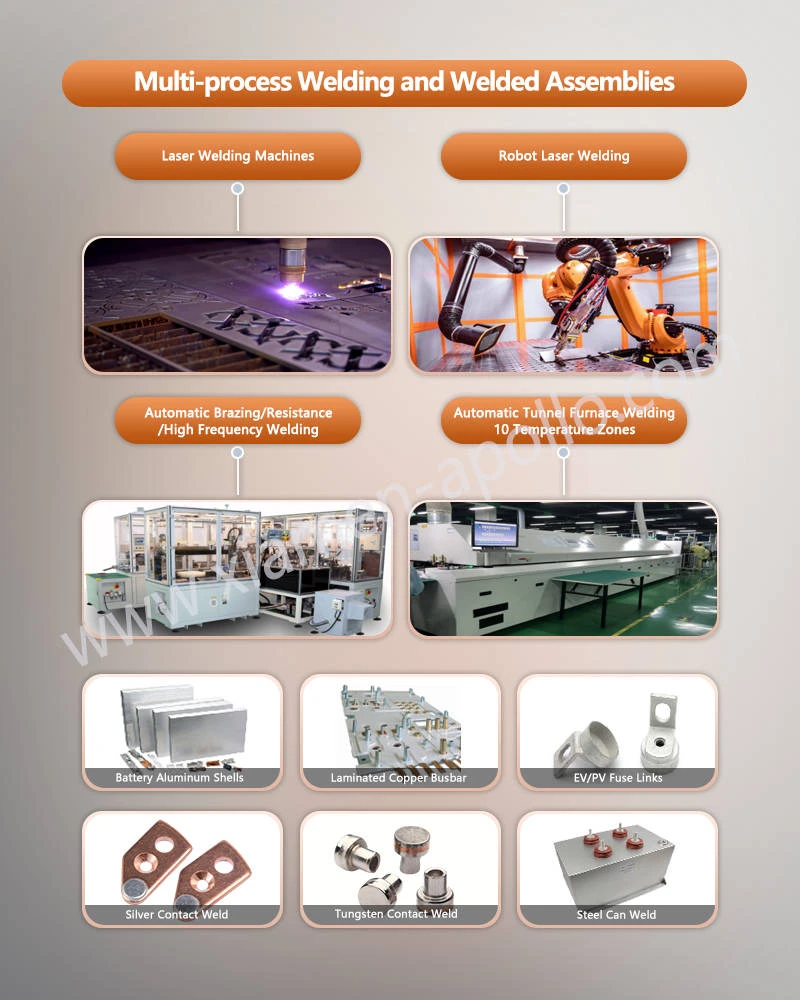
Pertanyaan yang Sering Diajukan
Q:Apa itu Pematrian Kontak Perak pada Batangan Tembaga, dan apa prinsip kerja intinya?
A: Ini adalah proses mematri yang menggunakan logam pengisi-berbahan dasar perak dengan titik leleh lebih rendah dari logam dasar sebagai soldernya. Selama pemanasan, hanya solder yang meleleh, sedangkan logam dasar tetap padat. Aksi kapiler memungkinkan solder cair mengisi sambungan benda kerja, dan difusi logam terjadi antara solder dan logam dasar. Setelah pendinginan, sambungan sambungan yang kuat dan terintegrasi terbentuk.
Q:Dibandingkan dengan metode pengelasan lainnya, apa karakteristik luar biasa dari Brazing Resistansi Kontak Listrik?
A:Pertama, logam dasar dipanaskan pada suhu rendah, yang tidak merusak struktur metalografi internal dan sifat asli logam dasar; kedua, deformasi keseluruhan benda kerja minimal, dan pemanasan keseluruhan dalam tungku selanjutnya dapat mengontrol deformasi; ketiga, lasannya halus dan rata, sehingga menghasilkan produk jadi yang estetis; keempat, ia memiliki kompatibilitas proses yang kuat, memungkinkan koneksi yang andal antara logam yang berbeda dan antara logam dan-nonlogam.
Q: Apa peran fluks dalam pengelasan kontak, dan mengapa benda kerja perlu dibersihkan secara menyeluruh setelah pengelasan?
A: Fluks dapat menghilangkan lapisan oksida pada permukaan benda kerja dan solder, mencegah re-oksidasi pada suhu tinggi, dan juga meningkatkan kemampuan pembasahan solder cair. Namun, residu fluks bersifat korosif, dan-adhesi jangka panjang akan menimbulkan korosi pada sambungan las. Oleh karena itu, setelah pengelasan, residu perlu dibersihkan secara menyeluruh dengan menggunakan metode yang sesuai dengan jenis fluksnya.
Hubungi kami
Untuk apa punPenyolderan Perak-yang terkait dengan kebutuhan pemrosesan kontak atau pengelasan, jangan ragu untuk menghubungi kami untuk parameter teknis dan solusi pembelian massal.
